 Temasa geçmek


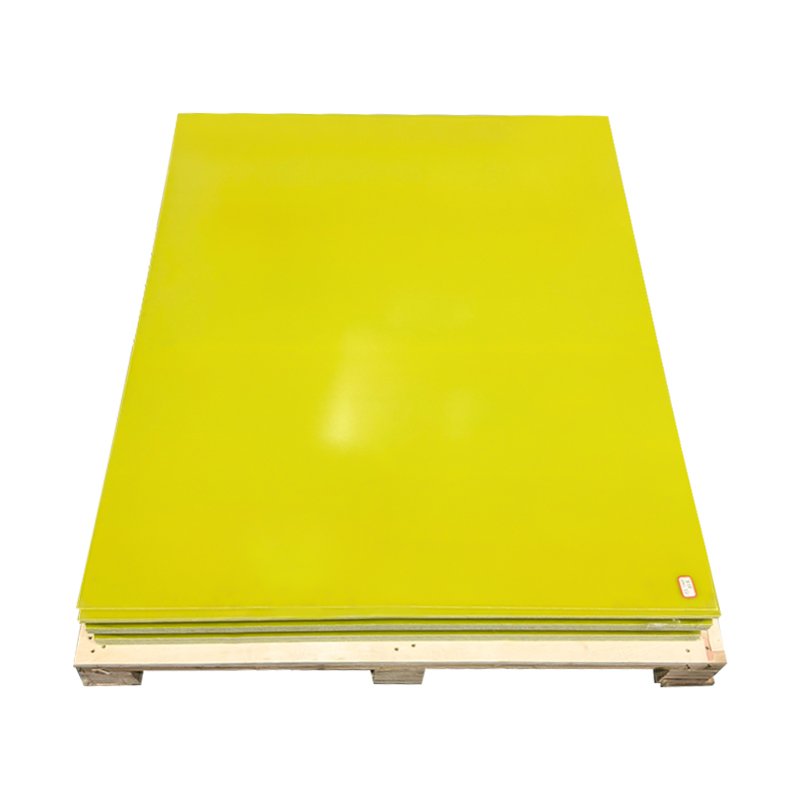
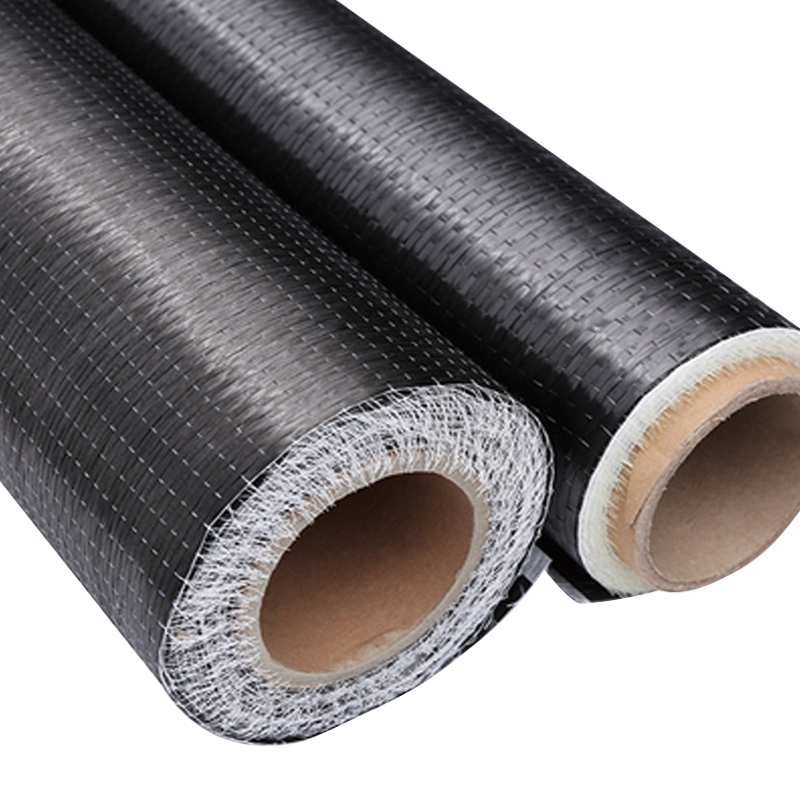
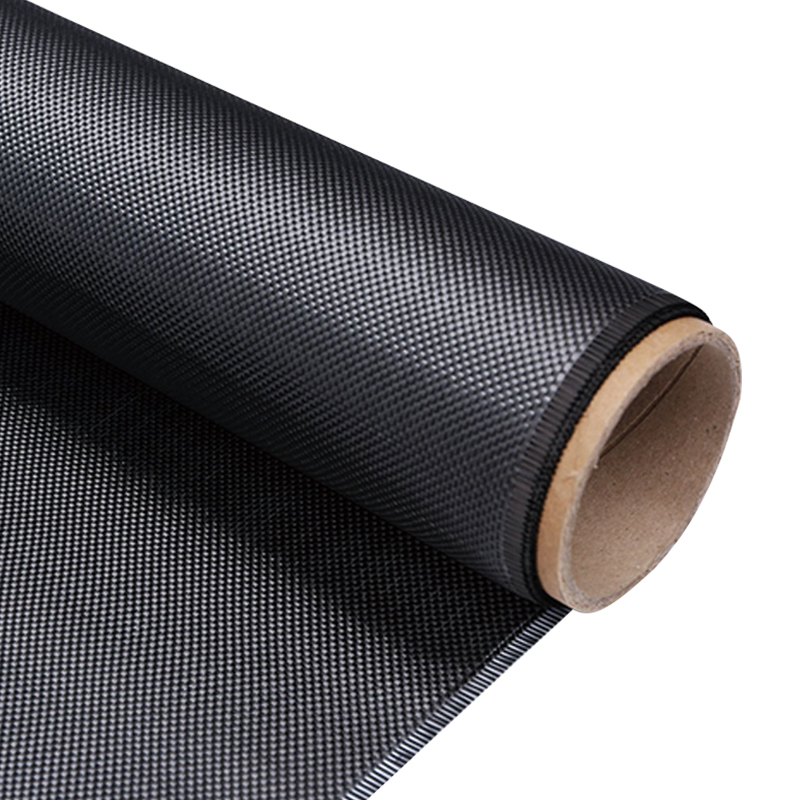
Karbon elyaf malzemesi üretimi, modern endüstrideki en karmaşık ileri üretim süreçlerinden birini temsil eder. Öncü seçimin nihai kompozit parçasına kadar her aşamaya kadar, olağanüstü güç-ağırlık oranlarına ulaşmak için hassas kontrol gerektirir. karbon fiber malzeme performans. Bu kılavuz, ham mali bakım, otomotiv, enerji ve endüstriyel uygulamalar için yüksek performanslı programların dönüştürülmesi, üretim sürecinin tamamı incelenmektedir.
Karbon Fiber Malzeme Nedir ve Üretim Hassasiyeti Neden Önemlidir?
Karbon fiber, gerilme direnci, dayanıklılık ve dayanıklılığa sahip yapılar oluşturmak için karbon filamanlarını reçine matrisleriyle birleştirici hafif bir kompozit malzemedir. Geleneksel metallerden farklı olarak karbon fiber malzeme Önemli olan azaltılmış ağırlıkta yüksek dayanım sağlar; bu, her kilogramın yakıt genişliği ve taşıma kapasitesini sürdürmeyi sürdürme platformları için kritik bir avantajdır.
Üretim süreci, son ürün özellikleri sınıfı spesifikasyonların karşılanıp karşılanmadığını veya genel endüstriyel uygulamaların hizmet verip vermediğini belirler. Tek bir işlem sapması (kömürleştirme sırasındaki sıcaklık değişimi, yetersiz boyutlandırma tekdüzeliği veya hatalı fiber hizalaması) daha zayıf kompozitlere, kısalmış hizmet ömrüne ve kritik uygulamalarda potansiyel arızaya neden olur.
Çok Aşamalı Üretim Süreci: Öncüden Son Kompozite
Karbon elyaf üretimi tek bir işlem değildir; Her biri bir önceki adımın hassasiyeti üzerine inşa edilen yedi farklı aşamadan oluşan entegre bir dizidir. Bu sistemin sürdürülebildiği, kaliteli ürünler neden birinci sınıf fiyatlara hükmettiğini ve açıklıklarını ve uzay OEM'lerinin neden birimlerinin tedarik zincirleri talep ettiğini ortaya koyuyor.
Öncü Elyaf Eğirme
Poliakrilonitril (PAN) veya zift bazlı polimerler, boşluklar ve ince lifler şeklinde eğrilerdir. Bu aşamada fiber çapı ve kıvrım hizalama doğrudan nihai gerilme dayanımını ve elastik modülü belirler. Eğirme gerilimindeki %1'lik bir değişiklik bile bitmiş kompozitlerde %5-10'luk bir dayanım değişikliğine neden olur.
Stabilizasyon (Oksidasyon)
Öncü lifler oksijen açısından zengin geniş (150–250°C) kontrollü oksidasyona uğrar. Bu, polimer zincirlerini kimyasal olarak dönüştürerek ilerideki aşırı sıcaklığa dayanabilmeleri için çapraz bağlara sahiptir. Stabilizasyon, karbonizasyon sırasında elyafın bozulmasını önler.
Kömürleşme (Birincil Isıtma)
Lifler inert nitrojen atmosferinde 1000–2000°C'ye ısıtılır. Karbon olmayan elementler (hidrojen, oksijen, nitrojen) buharlaşarak geride kalan karbon açısından zengin bir kristal yapı bırakır. Bu aşama, fiberlerin karakteristikleri veya endüstriyel spesifikasyonların karşılanıp karşılanmadığını belirleyen mekanik özellikleri belirler.
Grafitleştirme (İsteğe bağlı)
Yüksek modüllü kaliteler için elyaflar 2500–3000°C'ye kadar ilave ısıtmaya tabi tutulur. Bu, karbon kristal kafeslerini daha da hizalayarak sertliği ve termal iletkenliğini artırır. Maliyetin enerji yatırımını doğru olmayan programlar ve uzay programları ve hassas uygulamalar için özel olarak kullanılır.
Yüzey İşlem
Kömürleşmiş fiberler, fiber-reçinenin yayılmasını sağlamak için kimyasal olarak kazınır veya oksitlenir. Kötü yüzey işlemi, katmanlara ayrılma hatalarına neden olur; lifler, yük altında reçine matrisinden ayrılır.
Ebatlama Uygulaması
Yaşamı korumak, kullanmak ve reçine uyumluluğunu sağlamak için ince bir polimer kaplama uygulanır. Boyutlandırma, amaçlanan reçine sistemine (epoksi, polyester, vinil ester) bağlıdır.
Kompozit İmalatı
Boyutlandırılmış elyaflar, halihazırda emprenye edilmiş, reçine transfer kalıplama (RTM), filament sarma veya diğer analizler yoluyla reçine matrisleriyle birleştirilir. Nihai mekanik özellikleri, fiber oryantasyonundan, fiber-matris kalınlığından, kalıp içeriğinden ve sertleştirme koşullarından ortaya çıkar.
Kaliteyi Tanımlayan Temel Üretim Parametreleri
Endüstriyel karbon elyaf parçalarının düzinelerce proses değişkenliğini kontrol etmektedir. En kritik etki (sıcaklık, ısıtma sıcaklığı, elyaf gerilimi ve atmosfer dağılımı) nihai malzemenin doğrudan tahminini yapar.
Başlıca Sektörlerdeki Endüstriyel Uygulamalar
Karbon elyaf kompozit talepleri, otomotiv, enerji ve endüstriyel pazarları kapsar. Her sektör, üretim çeşitliliğini ve kalite kademelendirmesini destekleyen farklı performans spesifikasyonları gerektirir.
Kritik Kalite Kontrol Parametreleri
Üreticiler, üretim aşamalarını sıkı bir şekilde uygular. Kusurların erken tespitini, takviyelerin önlenmesini sağlar; görünümde kaçan kusurlar uçaklarda veya rüzgar türbinlerinde saha arızalarına neden olur.
Mekanik Test Cihazı
Çekme dayanımı, elastik modül ve kesme özellikleri ASTM D3379'a göre kayıtlıdır. Kompozit işlemeden önce, partinin minimum eşiklere göre yapılması gerekir.
Yüzey Analizi
Fiber çapı tekdüzeliği, yüzey kaplama derecesi ve dereceleri taramalı elektron mikroskobu (SEM) ve optik analiz yoluyla incelenir.
Kompozit Performansı
Nihai kompozitler, imalat bütünlüğünü sağlamak için matris ağırlıklı testlere (laminer tabakalar arası kayma dayanımı) ve fiber ağırlıklı testlere (lif gerilme dayanımı) tabi tutulur.
Üretim Zorlukları ve Endüstri Çözümleri
Sıcaklık Kontrol Hassasiyeti
Zorluk: Karbonizasyon fırınları, lifli demetleri boyunca ±5°C doğruluktadır. sıcaklık değişimlerinin özelliğinin dağılmasına neden olur.
Çözüm: Modern tesislerde gerçek zamanlı aralıklarla izleme, çok bölgeli ısıtma ve otomatik geri bildirim sistemleri kullanılmaktadır.
Fiber Hizalama
Zorluk: Yanlış hizalanmış lifler pahalı hammadde israfına neden olur ve mekanik performansı azaltır.
Çözüm: Gelişmiş esneklik kontrol sistemleri ve lazer kılavuzulu fiber kılavuz, hizalamayı 0,5° içinde korur.
Boyutlandırma Tekdüzeliği
Zorluk: Tutarsız haşıl uygulaması uygulanır-matris kesintisini azaltır ve delaminasyon riski yaratır.
Çözüm: Gerçek zamanlı ağırlık izleme ve parçalanabilir izlenme ile otomatik boyutlandırma uygulaması.
Maliyet Azaltma
Zorluk: Yüksek oranda işleme için enerji maliyetleri, üretim giderlerinin 0-40'ını tüketir.
Çözüm: Atık ısının geri kazanımı, proses çeşitliliği ve alternatif kaynak teknolojileri (zift bazlı fiberler) -25 oranında maliyet tasarrufu sağlar.
Karbon Elyaf İmalatı Hakkında Sıkça Sorulan Sorular
Karbonizasyon sıcaklığı yaşamın özellikleri açısından neden bu kadar kritiktir?
Karbonizasyon sıcaklığı doğrudan kristal yapıyı ve atomik hizalamayı kontrol eder. 1200°C'de karbon atomlarının dağılımları kalır, yaklaşık 2,8 GPa modülü sağlar, ancak maliyeti daha düşüktür. 2000°C'de termal enerji, grafitik kafes oluşumunu tetikleyerek modülü 5,5 GPa'ya yükseltir. Yüksek hızda işleme için gereken enerji, yalnızca ayrıntılar ve hassas uygulamalara yönelik maliyet üstünlüğü doğru bir şekilde çıkarılmaktadır.
PAN ve Zift tabanlı karbon fiberler arasındaki fark nedir?
Poliakrilonitril (PAN) önerileri, finansal esneklik çözümleri için ideal olan yüksek dayanımlı lifler sağlar. Hatve tabanlı temeller, termal yönetim, dairesel perspektifli kritik yapılar ve özel uygulamalar için uygun, yüksek modüllü, yüksek termal iletkenliğe sahip fiberler üretir. Çoğu ayrıntı alanı PAN kullanır; Özel platformlar belirli bölgelere perde tabanlı fiberler ekler.
Boyutlandırma kompozit etkileri nasıl etkiler?
Haşıllama, fiber matrisinin ayrıntılarını ve işlemeyi iyileştiren nanometre miktarını koruyucu bir katman oluşturur. Kötü boyutlandırma matris ağırlıklı arızalara (yaşam birleştirme, delaminasyon) yol açar. Epoksi uyumlu haşıllama, polyester veya vinil ester haşıllamadan farklı, bu kaynaklara göre haşıl kimyasını amaçlanan reçine sistemleriyle eşleştirmesi gerekir.
Saha arızalarına neden olan üretim hataları nelerdir?
Birinci alan arıza modları görülür: (1) zayıf yüzey işlemi veya boyutlandırma nedeniyle yetersiz fiber-matris kopması, (2) işleme sırasındaki sıcaklık değişimlerinden kaynaklanan termal bozulma ve (3) yükün yeniden bozulmasına ve erken matris çatlamasına neden olan fiberin yanlış hizalaması. Kaliteli üretim kontrolleri, gerçek zamanlı izleme ve izlenebilirlik sistemleri bunlar aracılığıyla sunulmaktadır.
 |  |
 +86-13961668677

 61, Xingyuan Yolu, Jiefang Köyü, Gushan kasabası, Jianggyin City, Jiangsu Eyaleti, Çin.
